.jpg "ММК ГРУП")
Подающий транспортёр для упаковочных автоматов: прямой, Г-образный, Z-образный, ковшовый — какой нужен вашей линии
Фасовочно-упаковочный автомат почти никогда не выдаёт паспортную производительность. Купили машину на 60 пакетов в минуту, а в цехе она делает сорок, и виноватым назначают дозатор. В девяти случаях из десяти дело не в дозаторе — дело в том, как продукт в него попадает.
Дозатор умеет отвешивать быстро только тогда, когда в приёмном бункере всегда есть продукт и его там ровно столько, сколько нужно. Пусто — весовые головки ждут. Переполнено — продукт давит и слёживается, доза плывёт. Приходит рывками — автомат работает рывками. Всё это задаёт не сам автомат, а подающий транспортёр: как он поднимает продукт, каким слоем кладёт его на ленту и куда сбрасывает.
Разберём, какие схемы подачи существуют, чем они отличаются физически, и как выбрать ту, что подойдёт конкретной линии.
Три задачи подающего транспортёра
Их обычно не различают, а зря — каждая решается своим конструктивным элементом.
Поднять продукт на высоту дозатора. Дозатор стоит наверху, продукт внизу. Это самая очевидная задача и единственная, о которой вспоминают при заказе. Отсюда типовой вопрос менеджеру: «нужен транспортёр на два метра».
Уложить продукт на ленту ровным слоем. Транспортёр — не просто подъёмник. От того, каким слоем продукт идёт по ленте, зависит, порциями он придёт в дозатор или сплошным потоком. За это отвечает бункер-питатель с виброподачей, а не сама лента.
Удержать уровень в приёмном бункере. Транспортёр должен знать, когда работать, а когда стоять. За это отвечает датчик уровня в бункере дозатора, замкнутый на привод транспортёра.
Транспортёр, который умеет только первое, — это половина решения. Он поднимет продукт и завалит им дозатор.
Главный закон: угол наклона задаёт всю геометрию
Прежде чем говорить о схемах трассы, нужно понять одну физическую вещь. Именно из неё вырастают все формы подающих транспортёров, которые вы видите в каталогах.
Сыпучий продукт держится на наклонной ленте до тех пор, пока сила трения о поверхность ленты больше составляющей силы тяжести вдоль уклона. На гладкой пищевой ленте это соотношение выполняется примерно до 18–20 градусов. Дальше продукт начинает сползать вниз по ленте, и чем он мельче и текучее, тем раньше это происходит. Сахар и мелкая крупа поедут раньше, крупные пельмени продержатся чуть дольше — но принцип один.
Двадцать градусов — это очень пологий подъём. Чтобы поднять продукт на два метра под таким углом, транспортёру нужно почти шесть метров длины по горизонтали. В цехе таких коридоров под фасовочным участком не бывает.
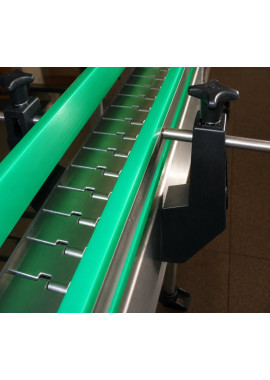
Поэтому подающие транспортёры делают с лентой с гофробортом и поперечными перегородками. Гофроборт — это боковые гофрированные стенки, приваренные к ленте, они не дают продукту ссыпаться вбок. Перегородки — поперечные рёбра, которые делят ленту на ячейки и физически подпирают продукт снизу. Такая лента удерживает сыпучий продукт на 45–60 градусах и круче, а на вертикальных участках работают уже ковшовые схемы.
Отсюда и вся геометрия: транспортёр набирает высоту круто и на короткой базе, а горизонтальные участки нужны ему не для подъёма, а для приёма и выдачи продукта. Как эти участки расставлены — и есть разница между схемами.
Четыре схемы трассы
Прямой (наклонный) транспортёр
Одна наклонная лента от загрузочного бункера внизу до точки выгрузки вверху. Самая простая и самая дешёвая схема.
Где работает. Дозаторы на высоте примерно до 2–2,5 метров: объёмные, шнековые, стаканчиковые, невысокие весовые. Транспортёр встаёт вплотную к машине и почти не забирает площадь.
Ограничение, о котором не пишут в каталогах. Точка загрузки у прямого транспортёра находится в самой нижней точке уклона. Продукт попадает на ленту сразу на наклоне. Для мелкой сыпучки это нормально — её сразу подхватывают перегородки. А вот крупный кусок, скользкий или подмороженный продукт успевает откатиться назад, ударяется о следующую перегородку, часть его крошится, часть застревает в углу между бортом и перегородкой. На пельменях и наггетсах это видно в первую же смену.
Модель ММК ГРУП: МК-ТП-1 прямой — 0,55 кВт, питание 3N 380/220 В, скорость ленты 0,15 м/с с регулировкой преобразователем частоты, масса 145 кг. Высота подъёма рассчитывается по заявке, под конкретный автомат. Комплектуется бункером-питателем с виброподачей и системой поддержания уровня.
Г-образный (L-образный) транспортёр
Горизонтальный приёмный участок внизу, дальше подъём. От прямого отличается одним элементом, но этот элемент меняет поведение продукта.
Что даёт горизонтальный участок. Продукт ложится на ленту в спокойном состоянии — не на уклон, а на ровную плоскость. Он успевает распределиться по ширине ленты и лечь в ячейки между перегородками, и только потом уходит на подъём. Крупный, скользкий и замороженный продукт перестаёт откатываться и биться.
Что даёт компоновочно. Горизонтальный участок разносит точку загрузки и точку подъёма. У прямого транспортёра загрузочный бункер жёстко привязан к низу наклона — и часто оказывается ровно там, где проход, колонна или другая машина. Г-образная схема позволяет принять продукт там, где удобно оператору или где стоит предыдущая машина, а подниматься уже у самого автомата.
Когда выбирают: загрузка идёт с выхода моечной, сушильной, обжарочной или глазировочной машины; приёмная зона должна быть в стороне от упаковочного участка; продукт крупный или скользкий; нужен буферный участок, чтобы сгладить неравномерную подачу от предыдущего оборудования.
Модель ММК ГРУП: МК-ТП-2 Г-образный — 0,55 кВт, 3N 380/220 В, 0,15 м/с с частотным регулированием, масса 175 кг. Высота подъёма по заявке.
Z-образный транспортёр
Три участка: горизонтальный приём внизу, наклонный подъём, горизонтальный участок вверху перед выгрузкой. Схема выглядит сложнее и стоит дороже — и на то есть две причины.
Причина первая: куда падает продукт. Верхний горизонтальный участок позволяет завести ленту прямо над приёмным бункером дозатора, так что продукт сходит с ленты вертикально вниз, в центр бункера. Прямой и Г-образный транспортёры так не умеют: их лента заканчивается на уклоне, продукт летит по касательной, задевает раму машины, часть уходит мимо бункера, а то, что попало, ложится с одной его стороны.
Причина вторая: площадь. Мультиголовочные весовые дозаторы стоят на высоте 2,5–4 метра. Прямой транспортёр, набирая такую высоту даже под крутым углом, вытянется на несколько метров по полу и займёт проход. Z-образная схема собирает тот же подъём в компактный габарит: подъём идёт круто, горизонтальные участки заняты приёмом и выдачей.
Модели ММК ГРУП:
- МК-ТП-2 Z-образный — 0,55 кВт, 3N 380/220 В, 0,15 м/с с частотным регулированием, масса 190 кг, высота подъёма по заявке
- МК-ТП-3 Z-образный — 0,75 кВт, 3N 380/220 В, 0,15 м/с, высота подъёма до 3800 мм, габариты 3100х680х3850 мм, масса 250 кг. Рассчитан на вертикальный подъём пельменей, кукурузы, продуктов питания и кормов
Обратите внимание на габарит МК-ТП-3: подъём почти на четыре метра при длине трассы 3,1 метра. Прямому транспортёру на ту же высоту при угле 45 градусов понадобилось бы около четырёх метров пола, при 20 градусах — больше десяти.
Шнековый транспортёр
Стоит особняком: продукт идёт не на ленте, а винтом в закрытом корпусе.
Где уместен. Мелкая фракция, порошки, пылящие продукты — мука, сахарная пудра, специи, сухие смеси. Закрытый корпус решает проблему пыления, которую лента не решает никак.
Где неуместен. Всё, что крупнее нескольких миллиметров, всё хрупкое и всё липкое. Шнек перетирает продукт о стенки корпуса: пельмени он превратит в тесто с фаршем, чипсы — в крошку. Это не недостаток конструкции, это её принцип работы.
Ленточный или ковшовый
Внутри Z-образной и наклонной схем есть развилка: продукт может ехать на сплошной ленте с перегородками или подниматься в отдельных ковшах на цепи.
| Критерий | Ленточное исполнение | Ковшовое исполнение |
| Мелкая сыпучка | Работает | Работает, порция стабильнее |
| Крупный кусок | Работает | Укладывается не плотно, ковш недогружен |
| Хрупкий продукт | Работает | Бьется при опрокидывании ковша |
| Липкий, влажный продукт | Работает | Налипает в ковшах |
| Частая смена продукта | Быстрая мойка, нет карманов | Мойка дольше, продукт остается в ковшах |
| Стабильной порционной подачи | Хорошая | Выше |
Правило выбора в одну строку: мелкая сыпучка постоянной фракции и один продукт на линии — ковшовое исполнение; хрупкое, крупное, липкое или частая смена номенклатуры — ленточное.
ММК ГРУП изготавливает загрузочные транспортёры в обоих исполнениях.
Почему мультиголовочному дозатору важно, куда падает продукт
Это тот момент, который редко объясняют, а он определяет выбор схемы больше, чем высота подъёма.
Мультиголовочный весовой дозатор устроен так: сверху стоит распределительный конус, от него расходятся вибролотки, каждый лоток кормит свою весовую головку. Головок бывает десять, четырнадцать, шестнадцать. Электроника перебирает комбинации показаний головок и выбирает ту, что ближе всего к заданной дозе. Чем больше головок заполнено правильно, тем точнее комбинация и тем меньше перевес.
Работает эта схема при одном условии: продукт должен приходить в центр распределительного конуса. Тогда он расходится по лоткам равномерно и все головки набирают одинаково.
Если продукт сыплется не по центру, а с краю — а именно так его подаёт транспортёр, лента которого заканчивается на уклоне, — конус раздаёт неравномерно. Головки с одной стороны переполнены, с противоположной пустые. Электронике не из чего собирать точную комбинацию: она либо выдаёт перевес, либо ждёт, пока пустые головки наберут. Первое — прямые потери продукта на каждой упаковке, второе — потеря производительности.
Отсюда практический вывод: под мультиголовочный дозатор берут Z-образную схему, и не ради красоты компоновки, а ради верхнего горизонтального участка, который сбрасывает продукт вертикально в центр конуса.
Вибробункер: узел, который решает больше, чем кажется
Бункер-питатель с виброподачей часто воспринимают как удобную опцию — «чтобы оператору было куда высыпать мешок». На самом деле это единственный узел, который управляет тем, каким потоком продукт идёт на ленту.
Как выглядит линия без него. Оператор высыпает мешок в приёмный короб. Продукт сходит на ленту одной массой. Транспортёр за десяток секунд забрасывает всё в дозатор, тот переполняется, излишек идёт мимо. Дальше пауза до следующего мешка: дозатор доедает остаток, весовые головки не добирают, автомат гонит недовес или встаёт. Линия работает рывками, а потери за смену складываются из просыпи и брака по недовесу.
Как работает с ним. Оператор загружает бункер разом — мешком, коробом, тележкой. Продукт лежит в бункере как в буфере. Вибролоток снимает его снизу непрерывным потоком и укладывает на ленту слоем нужной толщины. Интенсивность вибрации регулируется под плотность и текучесть конкретного продукта.
Что это даёт по пунктам:
- Ровный поток в дозатор — точность дозирования растёт, недовес и перевес снижаются
- Буфер на загрузке — оператор не стоит у транспортёра постоянно, один человек обслуживает несколько машин
- Меньше боя хрупкого — продукт сходит с вибролотка мягко, а не сваливается массой. Для чипсов, сухариков, печенья это прямое снижение процента крошки
- Работа с трудносыпучими — липкие, влажные и слёживающиеся продукты в обычном бункере зависают и образуют своды. Вибрация своды разрушает
Система поддержания уровня продукта
Последнее звено, замыкающее подачу в автоматический контур. В приёмном бункере дозатора стоит датчик уровня. Набрался продукт — транспортёр и виброподача останавливаются. Уровень упал — включаются снова.
Без этой связки оператор либо стоит и смотрит на бункер, либо линия периодически переливается и голодает. С ней участок работает сам: транспортёр держит в дозаторе ровно тот объём продукта, который нужен, а человек нужен только чтобы загружать бункер.
Все загрузочные транспортёры ММК ГРУП поставляются с системой поддержания уровня.
Чек-лист: шесть вопросов перед заказом
Ответьте на них — и схема определится почти однозначно.
1. Какая высота приёмного бункера у автомата?
До 2–2,5 м — прямой. Выше, 2,5–4 м — Z-образный.
2. Какой у автомата дозатор?
Мультиголовочный весовой — Z-образный, из-за подачи в центр конуса. Объёмный, шнековый, стаканчиковый — достаточно прямого.
3. Какой продукт: фракция, хрупкость, липкость?
Мелкая сыпучка постоянной фракции — можно ковшовое. Хрупкое, крупное, липкое, замороженное — ленточное. Порошки и пылящие — шнековый.
4. Откуда идёт загрузка: оператор или предыдущая машина?
Оператор с тележкой у самого автомата — прямой. Выход другой машины или приёмная зона в стороне — Г-образный.
5. Сколько площади под трассу?
Свободно вдоль машины — прямой. Тесно, дозатор высокий — Z-образный.
6. Как часто меняется продукт и как моется линия?
Частая смена и ежедневная мойка — ленточное исполнение, нержавеющая сталь, быстросъёмная лента.
Что производит ММК ГРУП
| Модель | Схема | Мощность, кВт | Питание, В | Скорость лента, м/с | Высота подъема, мм | Масса, кг |
| МК-ТП-1 | Прямой | 0,55 | 3N 380/220 | 0,15 | по заявке | 145 |
МК-ТП-2 | Г-образный | 0,55 | 3N 380/220 | 0,15 | по заявке | 175 |
МК-ТП-2 | Z-образный | 0,55 | 3N 380/220 | 0,15 | по заявке | 190 |
МК-ТП-3 | Z-образный | 0,75 | 3N 380/220 | 0,15 | до 3800 | 250 |
МК-ТО-1 | Отводящий | 0,37 | 3N 380/220 | 0,15 | 150-1700 | 90 |
Скорость движения ленты у всех моделей регулируется преобразователем частоты — 0,15 м/с базовое значение, подача настраивается под темп автомата и под продукт. Габариты МК-ТП-3 — 3100х680х3850 мм, ширина ленты отводящего МК-ТО-1 — 150–700 мм по заявке.
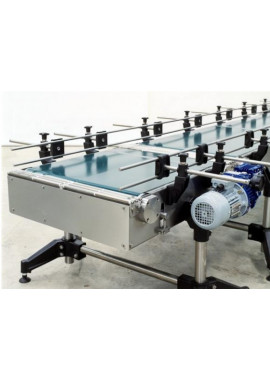
Все модели изготавливаются в нержавеющем исполнении, комплектуются бункером-питателем с виброподачей и системой поддержания уровня продукта, оснащаются регулируемыми по высоте опорами для точной выставки под конкретный автомат.
Отводящий транспортёр: вторая половина участка
Подачей дело не заканчивается. На выходе автомата стоит та же задача, только наоборот: готовые пакеты нужно принять и увести.
Автомат отдаёт 30–60 пакетов в минуту. Без отводящей ленты они копятся в приёмном лотке горкой, оператор разбирает её руками и не успевает.
Но есть причина серьёзнее темпа. Пакет сходит с автомата со свежесваренным поперечным швом, и полимер в зоне сварки ещё не набрал прочность. Если такой пакет сразу сбросить в короб или уложить под другие, шов деформируется или расходится — а брак вылезет не в цехе, а на складе при вскрытии паллеты. Отводящий транспортёр даёт шву остыть в свободном состоянии, пока пакет едет по ленте в один слой.
Второе — расстояние между пакетами. Если они идут вплотную, весовой контроллер взвесит два как один и отправит в брак годную продукцию. Скорость ленты регулируется частотником, и настройкой скорости пакеты разносятся с нужным интервалом.
Типовая цепочка участка: фасовочный автомат → отводящий транспортёр МК-ТО-1 → контроллер веса CW 2000 → накопительный стол МК-СН-1. Металлодетектор ставится между весовым контролем и накопительным столом, когда того требует продукт или регламент предприятия, но обязательным звеном не является.
Частые вопросы
Можно ли поднимать пельмени и вареники обычным наклонным транспортёром?
Можно, если лента с гофробортом и перегородками, а угол подобран правильно. Но лучше Г-образная или Z-образная схема: горизонтальный приёмный участок не даёт замороженному продукту откатываться назад и биться о перегородки. Для вертикального подъёма пельменей у ММК ГРУП есть МК-ТП-3 — он рассчитан именно на такую продукцию.
Какая скорость ленты нужна?
Базовая — 0,15 м/с. Точное значение настраивается частотником по темпу автомата: транспортёр должен успевать наполнять дозатор, но не заваливать его. Слишком быстрая лента при работающей системе поддержания уровня даёт частые пуски-остановки привода, слишком медленная — не догоняет производительность машины.
Нержавейка или обычная сталь?
Для пищевого производства — нержавеющая сталь: прямой контакт с продуктом, влажная среда, ежедневная мойка, требования санитарных норм и ХАССП. Обычная сталь с покрытием допустима только на непищевых участках, где нет контакта с продуктом.
Нужен ли вибробункер, если продукт хорошо сыплется?
Хорошая сыпучесть решает только половину задачи. Вибробункер нужен не столько для текучести, сколько как буфер: он позволяет загрузить сразу мешок и раздавать продукт на ленту равномерно, вместо залповой подачи. Без него линия работает рывками независимо от того, насколько продукт текучий.
Чем подающий транспортёр отличается от обычного ленточного конвейера?
Ленточный конвейер перемещает продукцию между участками, чаще горизонтально или с небольшим уклоном. Подающий транспортёр решает узкую задачу — поднять сыпучий продукт и подать его в приёмный бункер конкретной машины, с контролем уровня и равномерности потока. Отсюда гофроборт, перегородки, вибробункер и датчик уровня, которых у обычного конвейера нет.
Можно ли поставить один транспортёр на два автомата?
Технически можно сделать разветвление, но на практике это узкое место: пока транспортёр наполняет один дозатор, второй ждёт. Если оба автомата работают в постоянном режиме, экономия на одном транспортёре обходится дороже потерянной производительности.
Подбор под вашу линию
Подающий транспортёр не выбирают по каталогу — его считают под конкретный автомат: по высоте приёмного бункера, типу дозатора, продукту и планировке участка. Высота подъёма у всех моделей ММК ГРУП изготавливается по заявке.
Расскажите, какой автомат стоит на линии, какой продукт фасуете и сколько места под участок — подберём схему и рассчитаем транспортёр.
Сопутствующие Товары
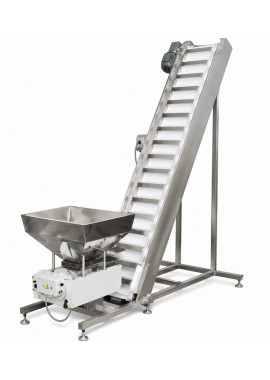
Транспортёр загрузочный Г-образный МК-ТП-2
Г-образный транспортёр МК-ТП-2 (в каталогах его же называют L-образным) отличается от прямого одним, но решающим элементом — горизонтальным приёмным участком в начале трассы. Продукт сначала ид..
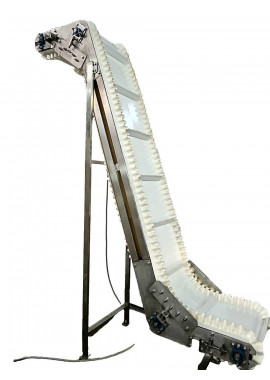
Транспортёр загрузочный Z-образный МК-ТП-2 и МК-ТП-3
Z-образный транспортёр подаёт продукт на мультиголовочный дозатор и на многоярусный транспортёр шоковой заморозки: горизонтальный приём внизу, крутой подъём и горизонтальный участок наверху над бункер..
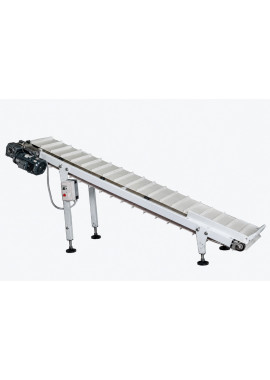
Отводящий транспортёр МК-ТО-1
Отводящий транспортёр МК-ТО-1 принимает готовые пакеты на выходе фасовочно-упаковочного автомата и ведёт их на приёмный стол, к весовому контролю, металлодетектору или к укладке в короб. ММК ГРУП изго..
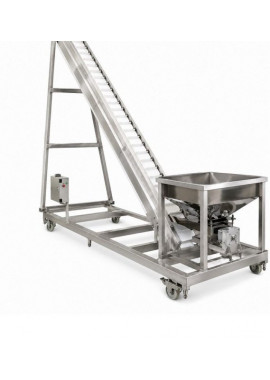
Транспортёр загрузочный прямой МК-ТП-1 с бункером-питателем
Загрузочный транспортёр МК-ТП-1 поднимает сыпучий продукт из бункера-питателя в приёмный бункер фасовочно-упаковочной машины: наклонная лента идёт одним маршем снизу вверх. ММК ГРУП изготавливает их в..